 EnglischEN
 FranzösischFR
 DeutschDE
 PortugiesischPT
 SpanischES
 RussischRU
 japanischJA
 KoreanischKO
 ArabischAR
 griechischEL
 TürkischTR
 ItalienischIT
 PolierenPL
 HindiHI
 中国CN
.webp)
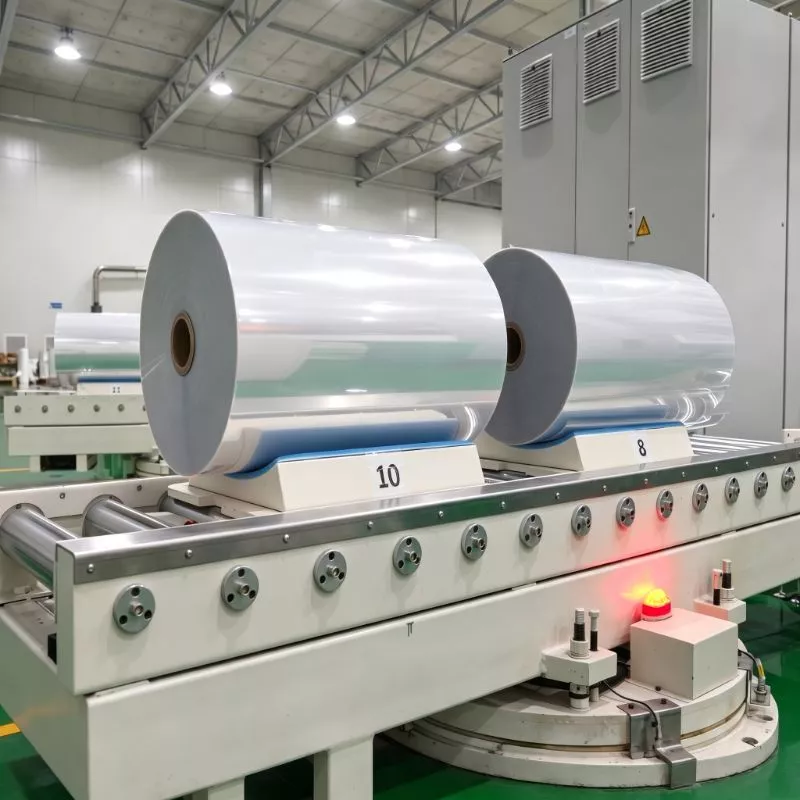
PETG-Folie mit hoher vs. mittlerer Schrumpfung: Lesen Sie die TD/MD-Kurve, bevor Sie eine Masterrolle auswählen.
Einführung
Eine Schrumpfschlauchfolie kann im Proof korrekt aussehen und dennoch in der Verpackungslinie Mängel aufweisen. Häufige Ursachen sind unvollständige Abdeckung im Schulterbereich, verzerrte Grafiken, Faltenbildung im unteren Bereich und übermäßige Spannungen an den Flaschenübergängen. Diese Probleme hängen oft nicht allein mit der Druckqualität zusammen, sondern mit einer Diskrepanz zwischen dem Schrumpfprofil der Folie und der Behältergeometrie. Beim Vergleich einer PETG-Folie mit hoher Schrumpfung mit einer PETG-Folie mit mittlerer Schrumpfung sollten Käufer die Schrumpfkurven in Querrichtung (TD) und Längsrichtung (MD) prüfen, bevor sie eine Masterrolle freigeben.
Wärmeschrumpfende PETG-FolienEs handelt sich um glykolmodifizierte Polyethylenterephthalat-Folien, die so entwickelt wurden, dass sie sich beim Erhitzen zusammenziehen. Ihre Leistung hängt von der Temperatur ab, bei der die Schrumpfung einsetzt, dem Ausmaß der freien Schrumpfung in beide Richtungen, der Schrumpfungsrate im Heizbereich und dem verfügbaren Prozessfenster der Kundenanlage. Ein Label mit der Bezeichnung „hohe Schrumpfung“ reicht nicht aus, um die Anlagenleistung vorherzusagen, und „mittlere Schrumpfung“ bedeutet nicht automatisch geringere Qualität. Die richtige Wahl ist die Folie, deren gemessenes Schrumpfverhalten mit dem Behälter-, Hülsendesign, dem Druck, der Nahtverarbeitung und den Tunnelbedingungen übereinstimmt.
Wichtigste Erkenntnisse
Man sollte TD- und MD-Kurven vergleichen, anstatt sich auf einen einzelnen Wert für die maximale Schrumpfung zu verlassen.
Bestätigung der Schrumpfung bei der tatsächlichen Tunneltemperatur und Verweilzeit.
Bewerten Sie gemeinsam die Flaschengeometrie und die Verzerrung des Bildmaterials.
und eine Musterrolle auf der vorgesehenen Produktionslinie zu qualifizieren, bevor man sich auf eine Produktionsmenge festlegt.
Technischer Kern: Was die TD/MD-Schrumpfungskurve Ihnen sagt
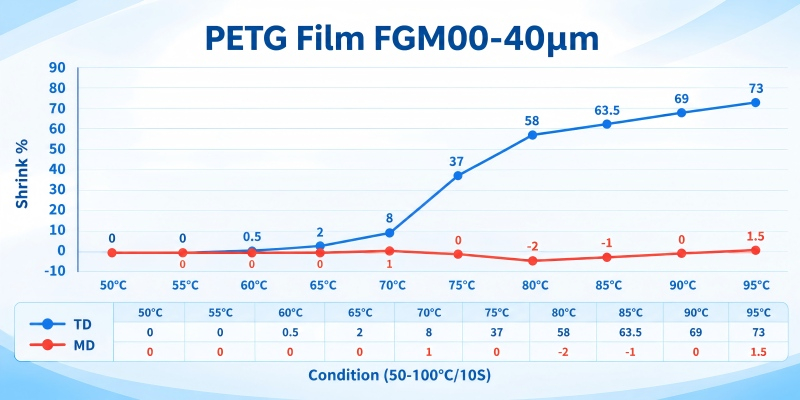
Eine Schrumpfkurve stellt die prozentuale Dimensionskontraktion in Abhängigkeit von der Temperatur unter definierten Testbedingungen dar. TD steht für Querrichtung (quer zur Bahn), MD für Maschinenrichtung (längs zur Bahn). Bei Schrumpfschläuchen ist die Schrumpfung in Querrichtung (TD) in der Regel maßgeblich für die Umfangspassung um den Behälter, während die Schrumpfung in Maschinenrichtung (MD) die Schlauchhöhe, die Passgenauigkeit oben und unten sowie die Position der Grafiken relativ zu den Flaschenmerkmalen beeinflusst. Das genaue Ergebnis hängt davon ab, wie der Schlauch zugeschnitten, ausgerichtet, vernäht und appliziert wird.
Der freie Schrumpf wird üblicherweise als prozentuale Volumenreduktion einer markierten Probe nach Einwirkung einer bestimmten Temperatur über einen bestimmten Zeitraum berechnet. Da Prüfmethoden, Probenabmessungen, Heizmedium und Einwirkungszeit das Ergebnis beeinflussen, sollten Angaben verschiedener Anbieter nur unter identischen Prüfbedingungen verglichen werden. Fragen Sie nach der Prüfmethode und der vollständigen Temperaturkurve, nicht nur nach einem pauschalen Wert wie „bis zu 75 % Schrumpfung“. Die Kurve sollte den Prüftemperaturbereich angeben und die Ergebnisse für thermische Deformation (TD) und mechanische Deformation (MD) unterscheiden.
Drei Merkmale verdienen besondere Beachtung. Der Schrumpfungsbeginn ist der Temperaturbereich, in dem eine messbare Kontraktion einsetzt. Beginnt die Folie zu früh zu schrumpfen, sodass die Wärmeverteilung der Anlage nicht ausreicht, kann sie sich zusammenziehen, bevor die Hülse ihre endgültige Position eingenommen hat. Die Schrumpfungsrate beschreibt, wie schnell die Kontraktion mit steigender Temperatur zunimmt. Eine steile Kurve kann die schnelle Anpassung der Hülse begünstigen, jedoch bei Schwankungen der Tunneltemperatur oder der Verweilzeit den Betriebsbereich einschränken. Die maximale oder Plateau-Schrumpfung gibt die unter den angegebenen Testbedingungen erreichte maximale Kontraktion an; sie sagt nichts darüber aus, ob die Folie auf einem realen Behälter gleichmäßig schrumpft.
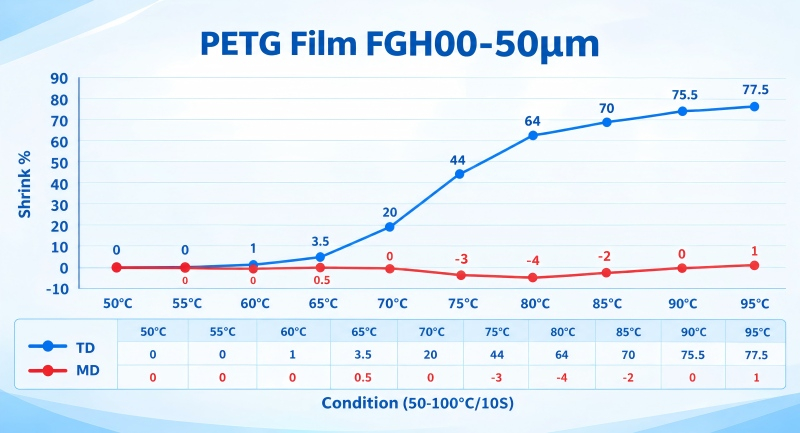
Hochschrumpfendes PETG kommt im Allgemeinen zum Einsatz, wenn eine Hülle ausgeprägte Schultern, Taillen, Vertiefungen oder andere komplexe Konturen abdecken muss. Mittelschrumpfendes PETG eignet sich für Behälter mit weniger anspruchsvoller Geometrie oder Designs, bei denen kontrollierte Schrumpfung und grafische Stabilität Priorität haben. Niedrigschrumpfendes PETG kann für einfachere Formen oder Anwendungen mit geringen Dimensionsänderungen relevant sein, die Eignung muss jedoch anhand der Abdeckungsanforderungen geprüft werden. Diese Kategorien sind kommerzielle Beschreibungen und keine universellen Qualitäten mit identischen Werten bei allen Herstellern.
Das Schrumpfverhalten der Folie wird auch von Dicke, Orientierungsgeschichte, Lagerung, Druck- und Aushärtungsbedingungen, Nahtqualität und dem Temperaturprofil des Schrumpftunnels beeinflusst. Eine TD/MD-Kurve ist daher ein Auswahlkriterium, keine Garantie. Sie muss in Verbindung mit den Prozesseinstellungen des Verarbeiters und dem dreidimensionalen Profil des Behälters interpretiert werden.
Anwendung & Lösungen: Filmverhalten an die Verpackung anpassen
1. Ganzkörperhüllen für konturierte Getränkeflaschen
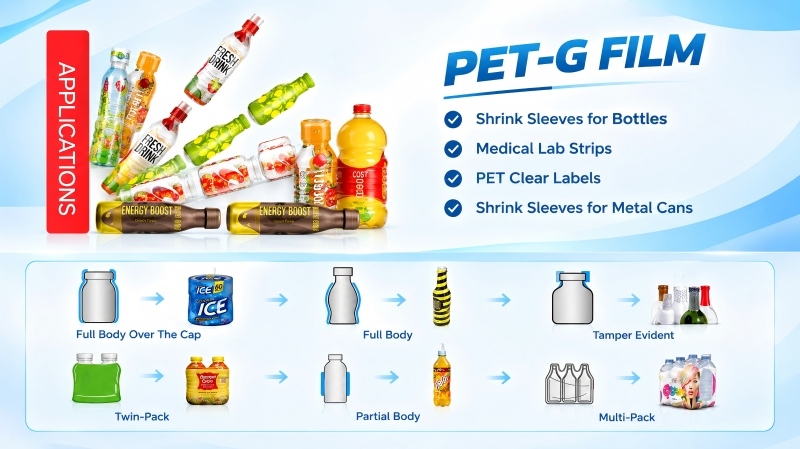
Bei PET-G-Folien für Ganzkörper-Schrumpfschlauch-Etiketten ist die entscheidende Frage, ob der Schlauch die schmalsten und breitesten Stellen der Flasche erreichen kann, ohne Falten, nicht geschrumpfte Stege oder unzulässige grafische Verzerrungen zu erzeugen.Hochschrumpfende PETG-Folie für GetränkeflaschenetikettenEine Überprüfung ist oft sinnvoll, wenn die Verpackung eine ausgeprägte Schulter-, Taillen- oder Griffmulde aufweist. Vergleichen Sie die Schrumpfung in der Tiefe (TD) bei der effektiven Temperatur des Tunnels mit der größten Umfangsänderung, die für die Flasche erforderlich ist. Prüfen Sie auch die Schrumpfung in der Mitte (MD), da eine übermäßige Höhenkontraktion das Design von der vorgesehenen oberen oder unteren Position verschieben kann.
Eine praktische Qualifizierung sollte Flaschen mit Nennmaßen und, falls relevant, mit den vom Behälterlieferanten vorgegebenen Extremmaßen umfassen. Führen Sie die Hülse mit der normalen Liniengeschwindigkeit durch und testen Sie anschließend an den erwarteten unteren und oberen Grenzen des Betriebsbereichs. Dokumentieren Sie Tunnelzonen, Förderbandgeschwindigkeit, Hülsenposition, Flaschentemperatur und sichtbare Defekte. Eine Erhöhung der Tunneltemperatur, um eine ungenaue Folienanpassung zu erzwingen, kann zwar ein Problem in einem Bereich beheben, aber die Verformung an anderer Stelle verschlimmern.
2. Flaschen mit geraden Seiten und einfachere Geometrien
Mittelschrumpfende PETG-Folie eignet sich gut als Ausgangspunkt für geradwandige Behälter, moderate Schultern oder Designs mit relativ geringer Umfangsänderung von oben nach unten. Eine Folie mit einem geeigneten, kontrollierten Schrumpfprofil kann den Bedarf an aggressivem Schrumpfvorgang im Tunnel reduzieren. Dies kann die Passgenauigkeit des Designs verbessern und das Risiko lokaler Überhitzung verringern, wobei das Ergebnis von der jeweiligen Folie und Produktionslinie abhängt. Wählen Sie mittelschrumpfende Folie nicht nur, weil eine Verpackung einfach aussieht: Vertiefte Böden, Originalitätsverschlüsse und scharfe Übergänge können dennoch problematische Schrumpfzonen darstellen.
3. Verpackungen für Kosmetik und Körperpflegeprodukte
PETG-Schrumpffolien für Kosmetik- und Körperpflegeverpackungen müssen sich häufig an gebogene Schultern, dekorative Verschlüsse, enge Hälse oder asymmetrische Flaschen anpassen und dabei feine Texte, Farbflächen und Markengrafiken erhalten. Für komplexe Konturen kann eine hohe Schrumpfung erforderlich sein, jedoch kann eine zu starke Kontraktion Verzerrungen bei runden Logos, feinen Linien und kleiner Schrift verstärken. Vor der Freigabe der Druckvorlage sollte der Verarbeiter die zu erwartende Verzerrung simulieren und eine bedruckte Schrumpffolie auf dem tatsächlichen Behälter prüfen. Die beste Folie ist nicht unbedingt die mit dem höchsten Schrumpfprozentsatz; sie ist diejenige, die eine optimale Abdeckung und akzeptable Grafiken innerhalb eines stabilen Prozessfensters gewährleistet.
4. Einkauf von Masterrollen und Lagerverwaltung
Eine Masterrolle ist ein Produktionsbestandteil. Daher sollten Einkaufsteams neben Breite, Dicke und Preis auch ein aktuelles technisches Datenblatt, chargenspezifische Qualitätsaufzeichnungen (sofern verfügbar), TD- und MD-Schrumpfkurven, empfohlene Verarbeitungsbedingungen und Lagerhinweise anfordern. Prüfen Sie, ob die angegebenen Schrumpfwerte typisch oder garantiert sind und ob die Testbedingungen des Lieferanten mit der Bewertungsmethode des Verarbeiters übereinstimmen. Definieren Sie bei Nachbestellungen den zulässigen Bereich für das Schrumpfverhalten und vereinbaren Sie, wie Abweichungen zwischen Chargen bewertet werden.
Die Lagerung ist wichtig, da der Zustand der Rollen die Weiterverarbeitung beeinflussen kann. Rollen sind vor Verunreinigungen, Beschädigungen an den Kanten, übermäßigem Druck sowie vor Temperaturen und Luftfeuchtigkeit außerhalb der Empfehlungen des Lieferanten zu schützen. Das Material sollte sich gemäß den Anweisungen des Lieferanten an die Produktionsumgebung anpassen. Nach Möglichkeit ist das FIFO-Prinzip (First In, First Out) anzuwenden. Die Rollenkennzeichnung und Chargenrückverfolgbarkeit müssen erhalten bleiben, damit Fehler einer bestimmten Charge zugeordnet werden können. Die Lagerhinweise sollten der Dokumentation des Lieferanten und nicht allgemeinen Temperaturregeln entnommen werden.
5. Vergleichen Sie einen herkömmlichen Selektionsansatz mit einer kurvenbasierten Selektion.
Die folgende Tabelle stellt einen gängigen spezifikationsorientierten Einkaufsansatz einem kurvenorientierten Qualifizierungsansatz gegenüber. Die Vorteile liegen in den Prozesszielen, nicht in garantierten numerischen Verbesserungen; die Ergebnisse sollten durch Produktionsversuche bestätigt werden, da Flaschendesign, Bedruckung, Tunnelkonfiguration und Liniengeschwindigkeit variieren.
Traditionelle vs. kurvenorientierte Auswahl
| Auswahldimension | Spezifikationsorientierter Ansatz | Kurvenbasierte Empfehlung |
|---|---|---|
| Primäre Auswahlgrundlage | Wählen Sie zwischen „hoher“ oder „mittlerer“ Schrumpfetikettierung und Preis. | Überprüfen Sie die TD- und MD-Kurven bei den relevanten Temperaturen und den angegebenen Testbedingungen. |
| Flaschengeometrie | Verwenden Sie eine allgemeine Kategorie wie z. B. Getränke- oder Kosmetikflasche | Ermitteln Sie den maximalen/minimalen Umfang, die Schultern, die Taille, den Boden und den Hals der Flasche. |
| Tunnelaufbau | Die Hitze so lange anpassen, bis die sichtbaren Defekte abnehmen. | Film bei normaler Empfindlichkeit und unter realistischen Betriebsfenstergrenzen qualifizieren |
| Kunstwerk und Registrierung | Druckvorlagen vor der vollständigen Zeilenvalidierung freigeben. | Überprüfen Sie grafische Verzerrungen und MD-Bewegungen am tatsächlichen Behälter |
| Lieferantenvergleich | Vergleichen Sie die maximalen Schrumpfungswerte in der Überschrift. | Vergleich gleichwertiger Testmethoden, Schrumpfungsbeginn, Kurvensteigung und Plateauverhalten |
| Qualität und Wiederholbarkeit | Prüfen Sie jede Lieferung vor allem auf Abmessungen und Aussehen. | Vereinbarte Toleranzbereiche für Schwund festlegen, Chargendaten aufbewahren und Trendänderungen untersuchen |
Checkliste für die praktische Auswahl
Verwenden Sie die folgende Checkliste, bevor Sie eine Rolle PETG-Folie mit hohem Schrumpfungsgrad, PETG-Folie mit mittlerem Schrumpfungsgrad oder PETG-Folie mit niedrigem Schrumpfungsgrad für die Produktion freigeben:
Definieren Sie die Verpackungsgeometrie. Beschaffen Sie Zeichnungen oder zuverlässige Maße des Behälters. Ermitteln Sie den größten und kleinsten Umfang, den Schulterwinkel, die Taille, den Übergang am Boden, den Hals und alle Vertiefungen.
Fordern Sie die vollständige TD/MD-Schrumpfkurve an. Bitten Sie um Daten bei verschiedenen Temperaturen, die Prüfmethode, die Expositionszeit und eine Klarstellung, ob es sich um typische Werte oder Spezifikationsgrenzen handelt.
Die Schrumpfanforderungen sind an die Folienkapazität anzupassen. Schätzen Sie die erforderliche Umfangsänderung des Behälters und bewerten Sie die TD-Leistung bei der tatsächlichen Prozesstemperatur. Prüfen Sie die MD-Schrumpfung anhand der Hülsenhöhe, der Nahtposition und der Passgenauigkeit des Artworks.
Prüfen Sie den gesamten Verarbeitungsprozess. Dazu gehören Bedrucken, Aushärten der Tinte, Schneiden, Vernähen, Aufbringen der Hülse und Erhitzen im Tunnel. Die Folienleistung ist untrennbar mit diesen Prozessschritten verbunden.
Führen Sie einen kontrollierten Linienversuch durch. Dokumentieren Sie die Einstellungen der Tunnelzone, die Liniengeschwindigkeit, den Flaschentyp, die Hülsenabmessungen und alle beobachteten Fehler. Ändern Sie nach Möglichkeit jeweils nur eine Variable, um die Ursache für Verbesserungen oder Fehler eindeutig zu ermitteln.
Legen Sie gemeinsam mit dem Lieferanten Akzeptanzkriterien fest. Definieren Sie kritische Maße, Schwundbereiche, Anforderungen an das Erscheinungsbild, Rollenkennzeichnung, Stichprobenhäufigkeit und das Verfahren für den Umgang mit fehlerhaften Chargen.
Die Produktion sollte unter realistischen Bedingungen freigegeben werden. Ein Film, der nur in einer engen Einstellung funktioniert, kann für eine Produktionslinie mit hohem Durchsatz riskant sein. Die Leistung sollte im erwarteten Bereich von Liniengeschwindigkeit, Umgebungsbedingungen und Behälterschwankungen geprüft werden.
FAQ: Häufig gestellte Fragen von Käufern und Umwandlern
Ist hochschrumpfende PETG-Folie immer besser für vollflächige Etiketten geeignet?
Nein. Hohe Schrumpfung ist zwar sinnvoll, wenn die Hülle ausgeprägten Konturen folgen muss, aber ein höherer Maximalwert allein garantiert keine gleichmäßige Abdeckung. Die Kurvenform, die Schrumpfung in der Mitte, Verzerrungen des Artworks, die Tunnelkontrolle und die Geometrie des Behälters spielen alle eine Rolle. Prüfen Sie die Folie anhand der vorgesehenen Verpackung.
Kann ich die Schwundquoten zweier Lieferanten direkt vergleichen?
Nur wenn die Testbedingungen und -methoden vergleichbar sind. Temperatur, Belichtungszeit, Probenvorbereitung und Testmedium können das Ergebnis beeinflussen. Fordern Sie die vollständigen TD/MD-Kurven und Testdetails an, anstatt nur einen maximalen Schrumpfungswert zu vergleichen.
Was sollte ich überprüfen, wenn die Hülle in der Nähe des Flaschenbodens Falten wirft?
Prüfen Sie, ob die Folie nicht zur Grundgeometrie passt, ob die Hülsenabmessungen und die Nahtqualität einheitlich sind und ob die Wärmeverteilung oder die Verweilzeit ungleichmäßig ist. Überprüfen Sie das Verhalten in TD- und MD-Richtung und untersuchen Sie den Defekt bei mehreren Tunneleinstellungen, bevor Sie mehrere Variablen gleichzeitig ändern.
Sollte beim Einkauf der Schwundprozentsatz oder der Preis pro Kilogramm Priorität haben?
Beide Faktoren sollten nicht isoliert betrachtet werden. Vergleichen Sie die Kosten für nutzbare Rollen, die Liniengeschwindigkeit, den Anlaufausschuss, die Fehlerrate und die Chargenkonsistenz. Eine günstigere Rolle kann sich als teurer erweisen, wenn sie ein enges Prozessfenster erfordert oder mehr Ausschuss erzeugt. Bestätigen Sie die Wirtschaftlichkeit durch einen kontrollierten Versuch.
Fazit & B2B-Aktionsleitfaden
Die Wahl zwischen hochschrumpfender und mittelschrumpfender PETG-Folie ist eine Entscheidung der Verpackungsentwicklung und keine rein auf Etiketten basierende Einkaufsvereinfachung. Der TD-Schrumpf beeinflusst die Umfangsgenauigkeit, während der MD-Schrumpf die Hülsenhöhe und Passgenauigkeit beeinflusst. Schrumpfbeginn, Kurvenverlauf und Plateauverhalten müssen in Verbindung mit der Flaschengeometrie, den Anforderungen an die Druckvorlage und den Tunnelbedingungen betrachtet werden. Für eine reproduzierbare Produktion sollten vergleichbare Testdaten verwendet, die Folie auf der vorgesehenen Produktionslinie getestet und messbare Akzeptanzkriterien mit dem Lieferanten vereinbart werden.
Bevor Sie eine Masterrolle bestellen, teilen Sie Ihrem Kunden die Behälterzeichnung, die gewünschten Hülsenabmessungen, die Liniengeschwindigkeit, das Tunnelprofil und die Anwendungsanforderungen mit.PETG-Folienlieferantoder Verfahrenstechniker. Fordern Sie die aktuellen TDS- und TD/MD-Schrumpfkurven an und vereinbaren Sie anschließend einen Probelauf. Dies bietet den Teams aus Einkauf, Weiterverarbeitung und Forschung & Entwicklung eine gemeinsame technische Grundlage für die Auswahl einer Folie, die zur Verpackung und zum Produktionsprozess passt.
Kontakt
Tel.: 86 17706217416
Hinzufügen: Gebäude L2A, Nr. 520, Lane 1588, Zhuguang Road, Hongqiao World Center, Qingpu District, Shanghai, China
folgen Sie uns: