 EnglischEN
 FranzösischFR
 DeutschDE
 PortugiesischPT
 SpanischES
 RussischRU
 japanischJA
 KoreanischKO
 ArabischAR
 griechischEL
 TürkischTR
 ItalienischIT
 PolierenPL
 HindiHI
 中国CN
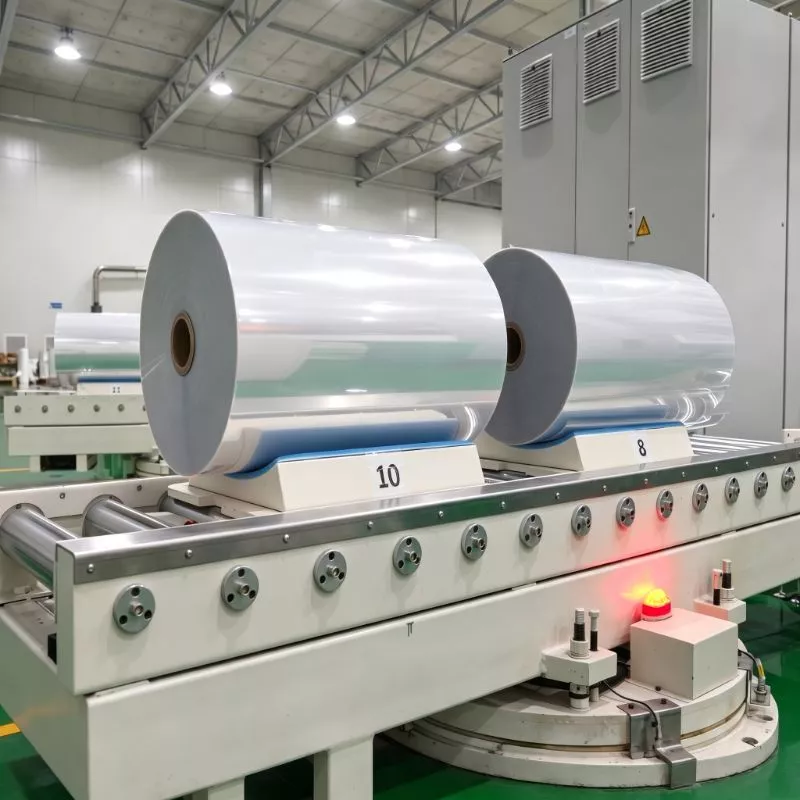
.webp)
Wie die Barriereeigenschaften von BOPP-Folien geprüft werden: OTR, WVTR und was die Zahlen bedeuten
1. Einleitung
Die Barriereleistung wird oft nur als einfache Kennzahl im Datenblatt einer Folie angegeben. OTR- und WVTR-Werte können jedoch irreführend sein, wenn Testbedingungen, Folienstruktur und Endanwendungsanforderungen nicht gemeinsam betrachtet werden. Für Käufer von BOPP-Barrierefolien, metallisierten BOPP-Folien, vakuummetallisierten BOPP-Folien oder VMOPP-Folien ist daher nicht allein die Frage nach einer „niedrigen“ Sauerstoff- oder Wasserdampfdurchlässigkeit entscheidend. Vielmehr geht es darum, ob die gemessene Barriereleistung für die Verpackungsstruktur, die Produktempfindlichkeit, die Lagerumgebung und den Verarbeitungsprozess geeignet ist.
Dies ist von Bedeutung, da transparente BOPP-Folien, metallisierte BOPP-Folien und BOPP-Folien mit hoher Barrierewirkung ein sehr unterschiedliches Transportverhalten aufweisen können. Metallisierung, Beschichtung, Siegelschichten, Defekte und Laminierung können die Barrierewirkung der endgültigen Verpackung verändern.
Wichtigste Erkenntnisse
OTR misst die Sauerstoffdurchlässigkeit, während WVTR die Wasserdampfdurchlässigkeit misst. Sie beschreiben unterschiedliche Permeationsmechanismen.
Prüftemperatur, relative Luftfeuchtigkeit, Filmdicke und Probenkonditionierung können die berichteten Ergebnisse wesentlich beeinflussen.
Metallisierte Strukturen bieten im Allgemeinen eine viel höhere Barrierewirkung als unbeschichtetes BOPP, die Barrierewirkung wird jedoch durch die Integrität der Beschichtung bzw. der Metallschicht beeinflusst.
Bei Beschaffungsentscheidungen sollten Daten, die unter gleichwertigen Bedingungen gemessen wurden, verglichen werden. Bei kritischen Verpackungen sollte die gesamte fertige Struktur überprüft werden, anstatt sich nur auf eine einzelne Folienschicht zu verlassen.
2. Technischer Kern: Funktionsweise von OTR und WVTR
BOPP ist eine biaxial orientierte Polypropylenfolie. Ihre Molekularstruktur und -orientierung verleihen ihr eine gute mechanische Festigkeit und Dimensionsstabilität. Herkömmliche Polypropylenfolie ist jedoch keine absolute Barriere gegen Gase oder Wasserdampf. Moleküle können sich in der Polymeroberfläche lösen und durch die Folie diffundieren, was zu einer messbaren Transmission führt.
Die Sauerstoffdurchlässigkeitsrate (OTR) quantifiziert die Sauerstoffmenge, die unter festgelegten Testbedingungen innerhalb einer definierten Zeit durch eine definierte Folienfläche diffundiert. Das Ergebnis wird üblicherweise in Einheiten wie cm³/m²/Tag angegeben. Eine niedrigere OTR bedeutet, dass unter den angegebenen Bedingungen weniger Sauerstoff durch die Probe dringt.
Die Wasserdampfdurchlässigkeitsrate (WVTR) misst den Durchtritt von Wasserdampf durch die Probe. Sie wird üblicherweise in g/m²/Tag angegeben. Eine niedrigere WVTR bedeutet eine höhere Beständigkeit gegen Wasserdampfdurchlässigkeit unter den angegebenen Prüfbedingungen.
Der angegebene Wert ist keine universelle Konstante. Die Permeation wird von Temperatur, Luftfeuchtigkeit, Druckdifferenz, Schichtdicke, Kristallinität, Orientierung und dem Vorhandensein von Beschichtungen oder Metallisierungen beeinflusst. Daher sollten zwei Datenblätter nicht direkt verglichen werden, es sei denn, ihre Testbedingungen sind vergleichbar.
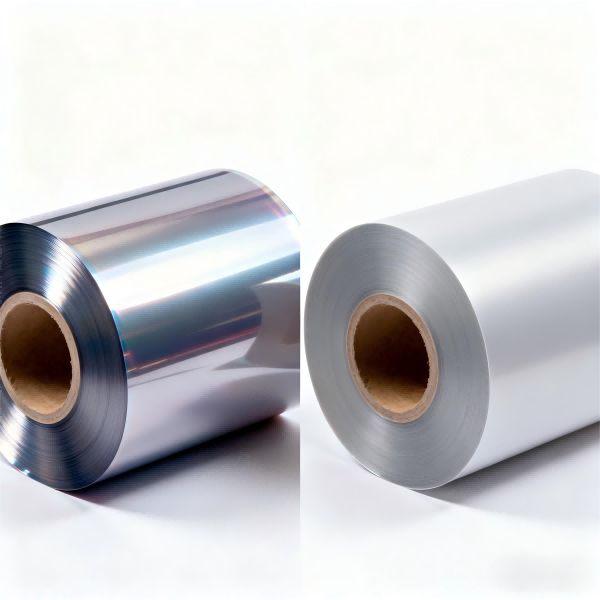
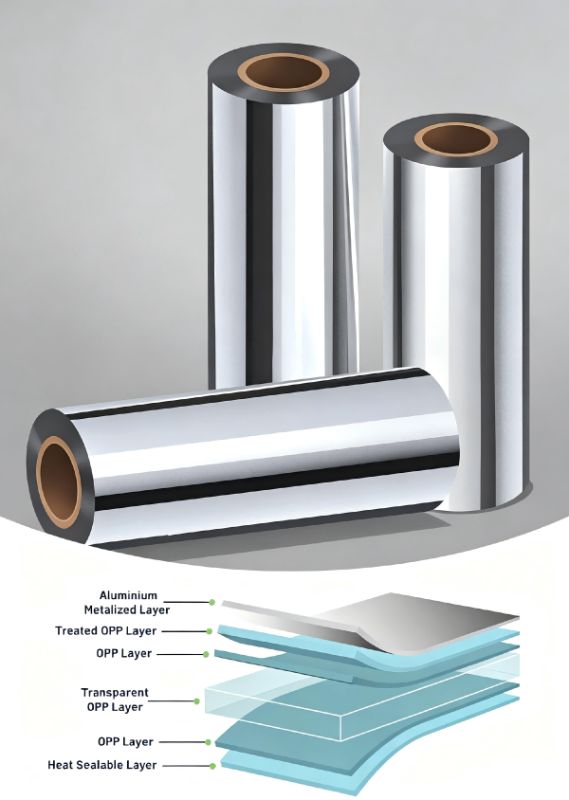
Bei metallisierten BOPP-Folien sorgt eine dünne Aluminiumschicht für einen verschlungeneren und weniger durchlässigen Pfad für Sauerstoff und Feuchtigkeit. Vakuummetallisierte BOPP-Folie, oft als VMOPP-Folie abgekürzt, nimmt daher eine wichtige Stellung im Bereich flexibler Verpackungen ein. Die Qualität der Metallisierung ist jedoch entscheidend. Nadellöcher, Kratzer, mangelhafte Haftung, Biegerisse und Beschädigungen bei der Weiterverarbeitung können die Barrierewirkung beeinträchtigen.
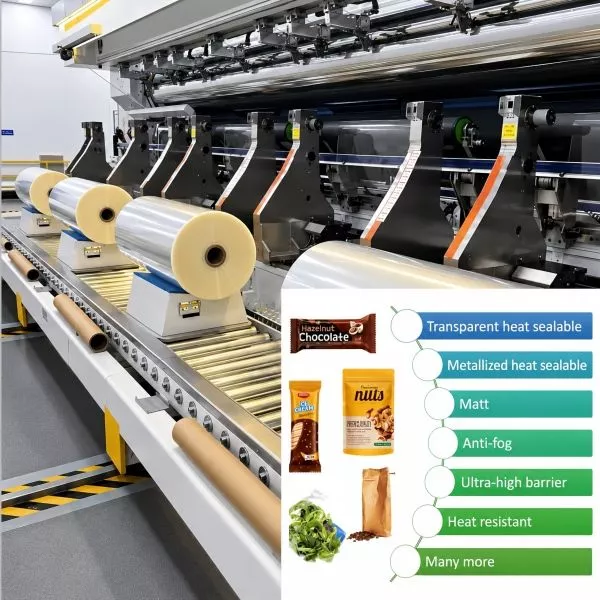
Eine BOPP-Folie mit hoher Barrierewirkung kann zusätzliche Beschichtungen, Siegelschichten oder Mehrschichtstrukturen aufweisen. Ultrahochbarriere-Siegelfähiges VMOPP kombiniert eine verbesserte Barrierewirkung mit einer heißsiegelfähigen Oberfläche; die endgültige Verpackung hängt jedoch weiterhin von der Siegelnahtintegrität, der Beschichtungskontinuität und den Verarbeitungsbedingungen ab.
Das zentrale technische Prinzip besteht darin, Barrieredaten unter gleichwertigen Testbedingungen zu vergleichen und anschließend die Gesamtstruktur des Gehäuses zu validieren.
3. Anwendung & Lösungen
3.1 Wie man OTR- und WVTR-Testergebnisse liest
Ein Datenblatt für Folien sollte als Prüfergebnis und nicht als allgemeine Leistungsgarantie gelesen werden. Vor dem Vergleich von BOPP-Typen sollten die Prüfmethode bzw. das Prüfgerät, die Temperatur, die relative Luftfeuchtigkeit, die Probendicke und die Frage, ob sich das Ergebnis auf die Folie allein oder auf eine beschichtete/metallisierte Struktur bezieht, dokumentiert werden.
Vergleichen Sie die OTR-Werte nur, wenn die Testtemperatur und die Luftfeuchtigkeit vergleichbar sind.
Vergleichen Sie die WVTR unter gleichwertigen Feuchtigkeitsbedingungen, da die Wasserdampfdurchlässigkeit stark von der Feuchtigkeit abhängt.
Prüfen Sie, ob der angegebene Wert eine einzelne Filmschicht oder ein komplettes Laminat darstellt.
Prüfen Sie die nominelle Filmdicke und -konstruktion, da sich die Barrierewirkung mit der Schichtdicke ändern kann.
Fordern Sie Daten zur Wiederholbarkeit oder repräsentative Produktionsdaten an, wenn die Barrierewirkung eine kritische Spezifikation darstellt.
Ein niedriger OTR-Wert bedeutet nicht automatisch einen niedrigen WVTR-Wert. Sauerstoff und Wasserdampf interagieren unterschiedlich mit polymeren und metallisierten Strukturen. Daher sollten Verpackungsingenieure den tatsächlichen Versagensmechanismus des verpackten Produkts definieren, bevor sie die Folie auswählen.
3.2 Warum metallisierte BOPP-Folien eine höhere Barrierewirkung haben
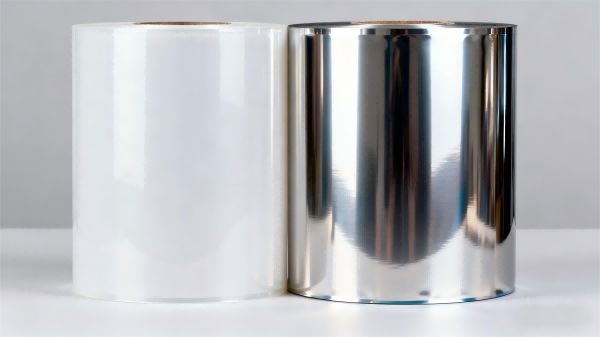
Metallisiertes BOPPDie Metallisierung wird häufig eingesetzt, wenn eine Verpackungsstruktur einen verbesserten Schutz vor Sauerstoff, Feuchtigkeit und Licht benötigt, gleichzeitig aber die Verarbeitungsvorteile einer dünnen, orientierten Folie erhalten bleiben sollen. Dabei wird eine sehr dünne Aluminiumschicht auf die Folienoberfläche aufgebracht, wodurch ein deutlich weniger durchlässiger Pfad als beim reinen Polymer entsteht.
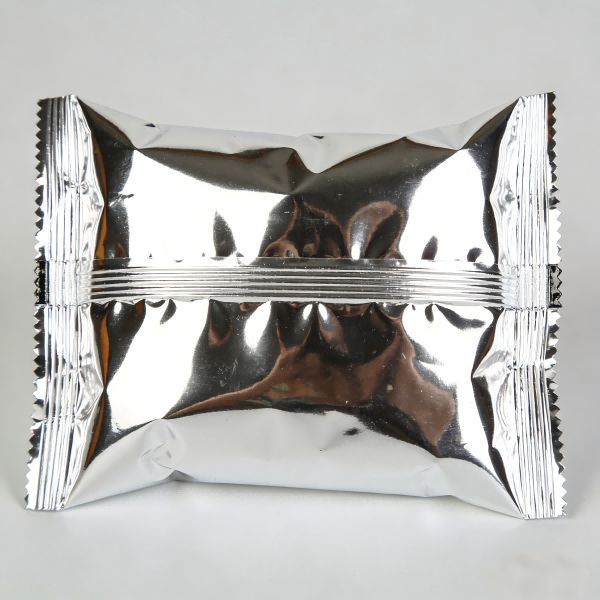
Bei metallisierten BOPP-Folien für Snackverpackungen kann die Barriereschicht zum Schutz von sauerstoff- oder feuchtigkeitsempfindlichen Produkten beitragen. Das praktische Ergebnis hängt vom Grad der Metallisierung und der Handhabung der Folie beim Schneiden, Laminieren und der Beutelverarbeitung ab.
Prüfen Sie die Gleichmäßigkeit der Metallisierung und das optische Erscheinungsbild.
Durch Kontrolle der Bahnspannung und der Handhabung lassen sich Kratzer und Biegeschäden minimieren.
Beurteilung der Metallhaftung vor und nach der Laminierung.
Berücksichtigen Sie den Einfluss von Druck, Klebelaminierung und Beutelformung auf die Barrierewirkung.
Bei Hochbarriereverpackungen sollte das fertige Laminat getestet werden, anstatt davon auszugehen, dass die einzelne VMOPP-Schicht ihren ursprünglichen Laborwert beibehält.
BOPP-Hochbarriere-Metallfolie lässt sich daher am besten im Kontext einer Gesamtkonstruktion bewerten. Folienqualität, Metallschicht, Klebstoff, Dichtungsmittel und Verarbeitungsprozess bestimmen gemeinsam die Leistungsfähigkeit der Verpackung.
3.3 Auswahl von BOPP-Verpackungsfolien mit hoher Barrierewirkung nach Endverwendung
Ein BOPP-Folienvertreiber oder BOPP-Beutelhersteller sollte mit der Empfindlichkeit des Produkts beginnen und nicht mit einem allgemeinen Etikett wie „hohe Barriere“.
Bei Trockensnacks, Süßwaren und ähnlichen Produkten kann die Kontrolle von Feuchtigkeit und Sauerstoff die Haltbarkeit, die Textur und den Geschmackserhalt beeinflussen. Metallisierte OPP-Folie für Verpackungen ist eine Option, wenn ein höherer Barriere- und Lichtschutz erforderlich ist.
Für Produkte, die eine Heißsiegelung erfordern, einUltrahochbarriere-versiegelbares VMOPPDie Struktur ist relevant, da sie eine Barriereschicht mit einer versiegelbaren Oberfläche kombiniert. Das Siegelmittel muss jedoch weiterhin die für die jeweilige Verpackungsmaschine erforderliche Siegelinitiierungstemperatur, Siegelnahtfestigkeit und Heißklebeleistung gewährleisten.
Für anspruchsvollere Anwendungen, einHochbarriere BOPP-VerpackungsfolienDie Spezifikation sollte die angestrebten Barrierewerte, die Dichtungsleistung, die Laminatstruktur und die Lagerbedingungen definieren, anstatt sich allein auf die Terminologie zu stützen.
Definieren Sie die Sauerstoff- und Feuchtigkeitsempfindlichkeit des Produkts.
Ermitteln Sie die zu erwartende Haltbarkeit und die Vertriebsumgebung.
Prüfen Sie, ob auch ein Lichtschutz erforderlich ist.
Wählen Sie je nach den tatsächlichen Barriereanforderungen transparentes BOPP, metallisiertes BOPP oder eine beschichtete/mehrschichtige Struktur.
Barriere nach Druck, Laminierung und Beutelverarbeitung prüfen.
3.4 Testen der Barriere nach der Konvertierung
Ein häufiger Fehler im Einkauf ist die Freigabe einer Folie anhand der OTR- oder WVTR-Werte der eingehenden Rolle, ohne die fertige Laminierung zu überprüfen. Die Weiterverarbeitung kann Kratzer, Falten, Nadellöcher, Biegerisse, mangelhafte Laminierung oder Siegelfehler verursachen, die die Produkteigenschaften beeinträchtigen.
Ein BOPP-Folienverarbeiter sollte daher eine Qualifizierungssequenz festlegen, die die Eingangsprüfung der Folie, gegebenenfalls die Prüfung der Metallisierung oder Beschichtung, die Laminierung, die Aushärtung, die Beutelformung und die abschließende Barriereprüfung umfasst.
Prüfen Sie den eingehenden Film gemäß der vereinbarten Spezifikation.
Prüfen Sie die metallisierte oder beschichtete Oberfläche auf Mängel.
Erstellen Sie ein repräsentatives Laminat unter Verwendung kommerzieller Produktionsbedingungen.
Die fertige Struktur muss vor der vergleichenden Barriereprüfung konditioniert werden, sofern dies nach der gewählten Methode erforderlich ist.
Vergleichen Sie die fertige Struktur mit dem angelieferten Film und untersuchen Sie signifikante Verschlechterungen.
Kombinieren Sie Barriereprüfungen mit Prüfungen der Siegelnahtfestigkeit und der Verpackungsintegrität.
Dieser Ansatz hilft dabei, ein Problem mit dem Filmmaterial von einem Problem mit der Weiterverarbeitung zu unterscheiden. Er liefert außerdem Category Managern und Einkaufsleitern eine aussagekräftigere Lieferantenqualifizierungsdokumentation.
3.5 Vergleich der Barriereprüfung und Beschaffungslogik
| Faktor | Konventionelles unbeschichtetes BOPP | Empfohlene Vorgehensweise bei der Auswahl von Barrieren | Warum es wichtig ist |
|---|---|---|---|
| Barriere-Ziel | Allgemeine Polymerbarriere | OTR- und WVTR-Zielwerte für das Produkt definieren | Verhindert Käufe durch vage Formulierungen zum Thema „hohe Markteintrittsbarrieren“ |
| Testvergleich | Die Werte im Datenblatt können unter anderen Bedingungen gelten. | Vergleichen Sie äquivalente Temperatur, Luftfeuchtigkeit und Dicke | Vermeidet falsche Lieferantenvergleiche |
| Konstruktion | Einzelne BOPP-Schicht | Wählen Sie bei Bedarf eine beschichtete/metallisierte/mehrschichtige Konstruktion. | Die Barriere hängt oft von der Gesamtstruktur ab. |
| Umwandlungswirkung | Nur eingehende Filmergebnisse | Nach dem Drucken, Laminieren und der Beutelherstellung erneut testen. | Erkennt Schäden oder Barrierenverlust |
| Beschaffungslogik | Preis und Nennmaß | Barrierewirkung Dichtigkeit Prozessleistung Kosten | Verringert das Gesamtrisiko der Verpackung |
3.6 Praktischer Arbeitsablauf zur Auswahl von Barrierefolien
Für die kaufmännische Qualifizierung bietet sich folgende praktische Abfolge an:
Definieren Sie das verpackte Produkt, das angestrebte Haltbarkeitsdatum und das erwartete Vertriebsumfeld.
Legen Sie separate Anforderungen für OTR und WVTR fest, anstatt eine einzige generische Barrierenspezifikation zu verwenden.
Geben Sie die Referenztestbedingungen und die erforderlichen Berichtseinheiten an.
Entscheiden Sie, ob transparentes BOPP, metallisierte BOPP-Folien, vakuummetallisierte BOPP-Folie oder eine mehrschichtige Konstruktion mit höherer Barrierewirkung geeignet ist.
Fordern Sie produktionsnahe Muster an, anstatt sich nur auf Marketingmaterialien zu verlassen.
Prüfen Sie das Material vor und nach den wichtigsten Umwandlungsschritten.
Überprüfen Sie die Dichtigkeit, die Laminathaftung und die Verpackungsintegrität zusammen mit OTR und WVTR.
Die genehmigten Spezifikationen müssen an eine festgelegte Konstruktion, Dicke und Prüfmethode gebunden sein.
Für Vertriebshändler und Einkaufsteams sollte der Lieferantenvergleich anhand einer einheitlichen technischen Vorlage erfolgen. Eine Folie mit einer niedrigeren angegebenen OTR ist nicht zwangsläufig die wirtschaftlich bessere Wahl, wenn ihre Testbedingungen weniger anspruchsvoll sind, ihre Verarbeitungsstabilität geringer ist oder ihr Preis und ihre Ausbeute die Effizienz der Endverpackung beeinträchtigen.
4. Häufig gestellte Fragen
Worin besteht der Unterschied zwischen OTR und WVTR?
Die Sauerstoffdurchlässigkeit (OTR) misst die Sauerstoffdurchlässigkeit einer Folie unter festgelegten Bedingungen, während die Wasserdampfdurchlässigkeit (WVTR) die Wasserdampfdurchlässigkeit misst. Sie erfassen unterschiedliche Permeationsmechanismen und sollten für Verpackungsanwendungen separat spezifiziert werden.
Bedeutet ein niedrigerer OTR-Wert immer eine bessere BOPP-Barrierefolie?
Nein. Ein niedrigerer OTR-Wert bedeutet eine geringere Sauerstoffdurchlässigkeit unter den angegebenen Testbedingungen. Die Verpackung muss jedoch möglicherweise auch eine Feuchtigkeitsbarriere, Lichtschutz, Versiegelbarkeit und mechanische Belastbarkeit aufweisen. Die Testbedingungen müssen zudem vergleichbar sein.
Warum kann metallisiertes BOPP nach der Umwandlung seine Barrierewirkung verlieren?
Die Metallisierung kann durch Kratzer, Biegerisse, Nadellöcher, Laminierungsfehler oder mechanische Beschädigung beeinträchtigt werden. Das fertige Laminat sollte geprüft werden, wenn die Barriereeigenschaften entscheidend sind.
Soll ich die OTR- und WVTR-Werte der Lieferanten direkt vergleichen?
Nur wenn die Prüfbedingungen, die Probenkonstruktion und die Berichtsgrundlage vergleichbar sind. Bitten Sie die Lieferanten, die Prüfmethode, die Temperatur, die Luftfeuchtigkeit, die Dicke und anzugeben, ob sich das Ergebnis auf eine einzelne Folie oder ein Laminat bezieht.
5. Fazit & B2B-Aktionsleitfaden
Die Auswahl der Barrierefolie sollte sich an messbaren Verpackungsanforderungen orientieren und nicht allein an Bezeichnungen wie „hohe Barriere“. OTR und WVTR liefern zwei wichtige, aber unterschiedliche Erkenntnisse zur Gas- und Feuchtigkeitsdurchlässigkeit. Bei metallisierten BOPP-Folien, vakuummetallisierten BOPP-Folien und VMOPP-Folien sind die Qualität der Metallisierung und die Verarbeitungsqualität ebenso wichtig wie das anfängliche Laborergebnis.
Für BOPP-Folienvertreiber, -Verarbeiter und Beutelhersteller besteht der nächste praktische Schritt darin, eine gemeinsame Prüfspezifikation festzulegen und repräsentative Muster unter vergleichbaren Bedingungen zu vergleichen. Wenn eine BOPP-Folie mit hoher Barrierewirkung für eine anspruchsvolle Anwendung in Betracht gezogen wird, sollten vor der Marktzulassung technische Daten, Produktionsmuster und ein Fertiglaminat-Test angefordert werden.
Neuigkeiten & Veranstaltungen
Mehr erfahren-
 Blog
Pressemitteilung 30. September 2026
So wählen Sie die richtige BOPP-Etikettenfolie für Ihr Druckverfahren: Flexodruck, UV-Tintenstrahldruck, HP Indigo und Offset im Vergleich
Vergleichen Sie die Anforderungen an BOPP-Etikettenfolien für Flexo-, UV-Tintenstrahl-, HP-Indigo- und Offsetdruck, einschließlich Beschichtungen, Haftung, Oberflächenenergie und Weiterverarbeitung. -
 Blog
Pressemitteilung 30. September 2026
Schrumpffolie vs. BOPP-Umhüllung | Leitfaden für Verpackungsfolien
Vergleich von Schrumpffolie, BOPP-Überziehfolie und PETG-Schlauchfolie für Kartons, Kosmetikverpackungen und Multipacks hinsichtlich Schrumpfverhalten, Aussehen, Versiegelung und Gesamtkosten. -
 Blog
Pressemitteilung 30. September 2026
BOPP-Folienbeschichtungen erklärt: Acryl-, PVdC-, Heißsiegel- und Decklack-Typen
Vergleichen Sie Acryl-, PVdC-, Heißsiegel- und oberflächenbeschichtete BOPP-Folien hinsichtlich Bedruckbarkeit, Barriereeigenschaften, Siegelverhalten und Verarbeitungsanforderungen.
Kontakt
Tel.: 86 17706217416
Hinzufügen: Gebäude L2A, Nr. 520, Lane 1588, Zhuguang Road, Hongqiao World Center, Qingpu District, Shanghai, China
folgen Sie uns: